
大型钣金加工广泛应用于机械设备外壳、工程箱体、钢结构配件、机柜设备、工程机械护罩等工业领域。相较于普通钣金件,大型钣金件尺寸跨度大、板材厚度不均、加工工序复杂,经过切割、折弯、焊接、打孔、整形多道工序后,容易出现板面翘曲、边角变形、整体扭曲等问题,影响工件装配精度与成品外观。
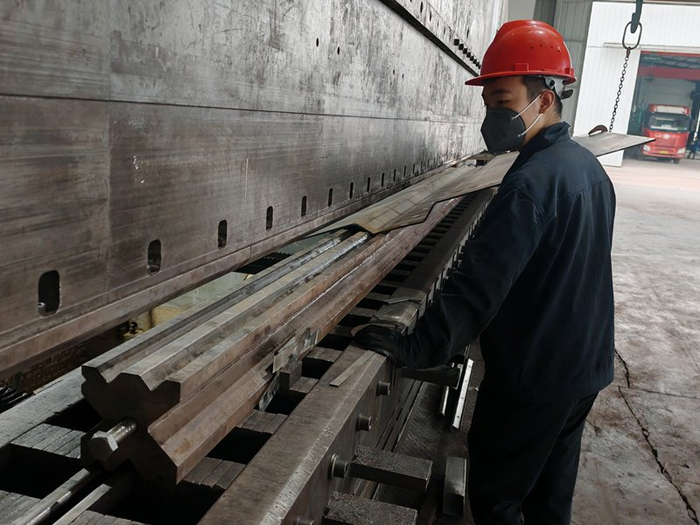
大型钣金工件变形,主要来源于板材应力、加工工艺、焊接工艺与后期冷却四个方面。
一,板材本身存在内应力。大型原材料板材在轧制、存放过程中会积累自然应力,板材尺寸越大,应力分布越不均匀。在进行切割、裁板工序时,原有应力平衡被打破,板材会自然释放应力,出现翘曲、弯曲变形,是大型钣金加工的常见自然问题。
二,切割工艺不当引发变形。等离子切割、火焰切割大型板材时,局部高温集中,板材受热不均,高温区域膨胀、低温区域收缩不一致,会造成板面扭曲变形。切割速度、火焰大小控制不当,会进一步加剧变形程度。
三,焊接变形影响大。大型钣金框架、箱体多需要拼接焊接,焊接过程局部高温集中,板材热胀冷缩幅度不同,冷却后出现收缩变形,容易出现边角错位、整体歪斜、板面凹凸等情况,是成品变形的核心因素。
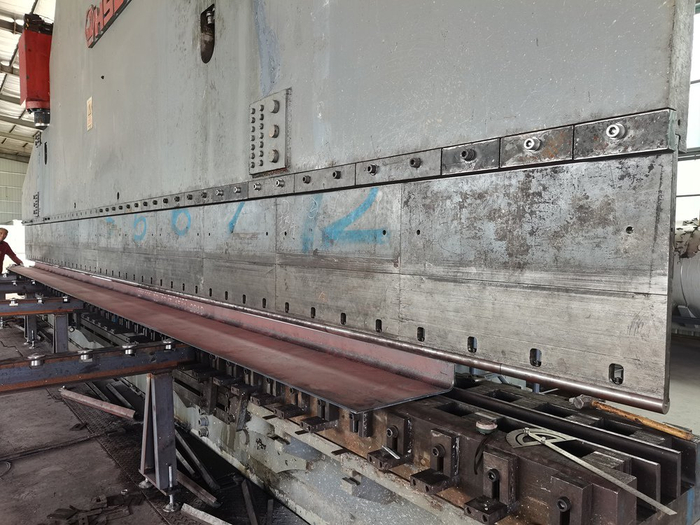
四,折弯与整形操作不规范。大型板材折弯受力面积大,施压点位不均、折弯速度不稳,容易产生折弯扭曲,后期装配难以对齐。
日常加工中,可通过多种方式降低变形概率。加工前对原材料进行时效处理,释放板材内应力;切割时调整匀速加工节奏,减少局部高温集中;焊接采用分段焊接、对称焊接方式,避免局部热量堆积;加工完成后进行整体整形调平,校正轻微变形。
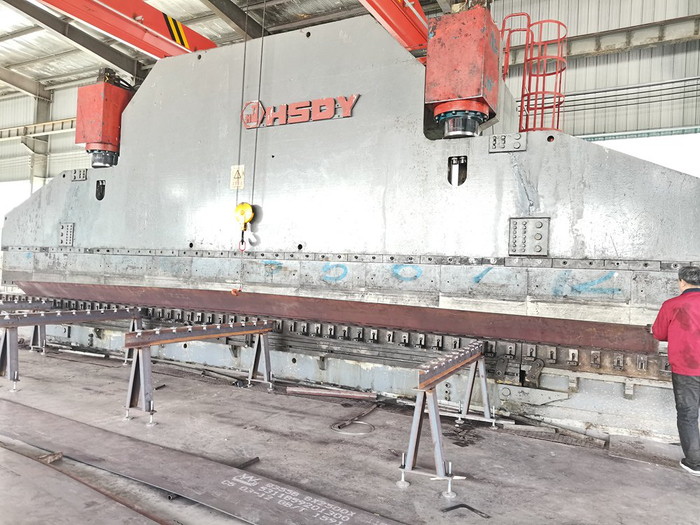
合理优化加工工艺、把控每道工序细节,能够有效降低大型钣金件变形概率,提升成品精度、装配贴合度与产品合格率,适配工业设备配套加工需求。

4001102288 欢迎批评指正
Copyright © 1996-2019 SINA Corporation
All Rights Reserved 新浪公司 版权所有
All Rights Reserved 新浪公司 版权所有
